汽摩配件表面处理新趋势:电镀与喷涂工艺的协同应用解析
汽摩配件的表面处理,过去常被看作“最后一道漆”的简单工序。但这两年,随着新能源车型对轻量化和耐腐蚀性的双重要求,行业里一个明显的变化是:电镀与喷涂不再是二选一,而是开始走向协同作业。作为在重庆摸爬滚打多年的模具与表面处理团队,我们明显感觉到,客户图纸上对复合工艺的标注越来越频繁。
为什么单一工艺开始“吃力”?
传统的电镀层硬、耐磨,但孔隙率控制不好就容易起皮;喷涂的覆盖能力强、颜色丰富,但硬度与抗石击性能始终差一口气。尤其是在摩托车发动机边盖、汽车底盘支架这类工况恶劣的部件上,单一工艺的短板会被无限放大。我们实测过一组数据:仅做电镀的铝合金支架,在盐雾测试120小时后,腐蚀面积约为8%;而电镀打底+粉末喷涂的复合件,同样条件下腐蚀面积可以控制在1.5%以内,差距不是一点半点。
协同工艺的核心逻辑:各司其职
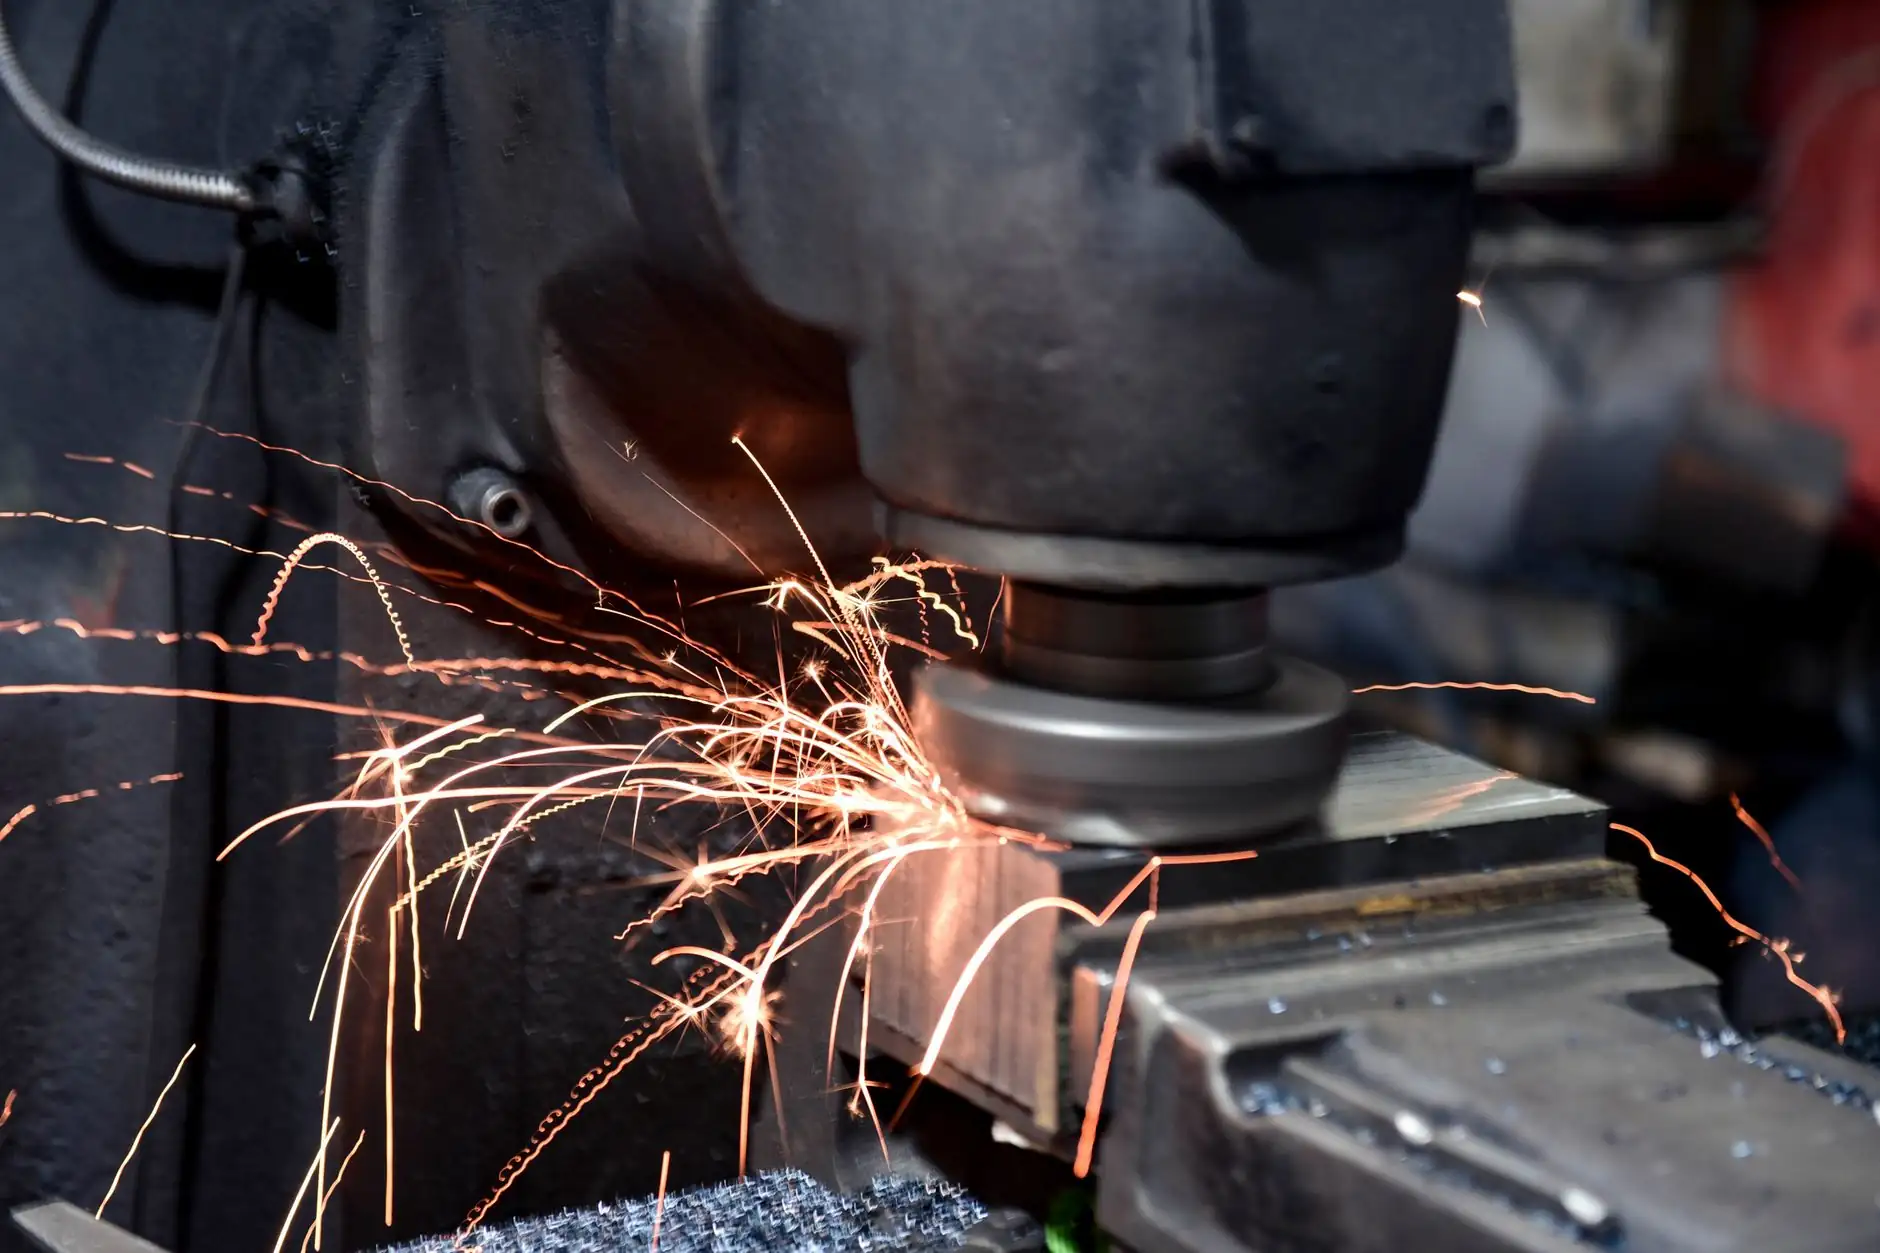
电镀层在这里扮演的是“骨架”角色,提供致密的金属屏蔽层,解决基材的防锈和硬度问题;而喷涂层则负责“面子”,提供色差、光泽以及额外的抗紫外线能力。关键操作顺序上,我们要求电镀后必须进行一道精细的抛光打磨,不是简单除灰,而是用400目到800目的砂带轮去除电镀层表面的毛刺和微观颗粒。这一步如果偷懒,喷涂附着力会大打折扣,后期起泡脱层几乎是必然的。
具体到实操,我们车间的标准流程分四步走:
- 第一步:基材前处理——除油、酸洗,确保表面无氧化膜。
- 第二步:电镀镍/铬,厚度控制在15-25微米之间,太薄保护力不够,太厚易脆裂。
- 第三步:抛光打磨,重点是用油石或细砂纸交叉打磨电镀层表面的“麻点”,然后水洗烘干。
- 第四步:喷涂底漆(环氧或聚氨酯),烘烤后再喷面漆,固化温度必须低于电镀层的再结晶温度,一般控制在180℃以内。
成本与寿命的真实账本
有人觉得多一道工序就是多一笔钱,但算总账其实更划算。我们给某通机企业配套的消音器护罩,原来纯电镀件成本约34元/件,客户反馈室外使用18个月出现锈斑;改用“电镀+喷涂”复合工艺后,单件成本上升至41元,但质保期延长至36个月,返修率从6.2%直接降到0.8%。综合算下来,每千件产品的总维护成本反而下降了约22%。这就是协同工艺的价值——不是为贵而贵,而是为耐用买单。
当然,协同工艺对设备的要求也更高。比如电镀槽的电流密度波动,会直接影响后续喷涂的平整度;而喷涂车间的洁净度如果达不到万级以上,粉尘混入漆膜就会造成颗粒返工。我们自己的经验是,在两套工序之间加装一道在线检测工位,用粗糙度仪和膜厚仪抽检,能拦截掉八成以上的潜在缺陷。这套逻辑说起来简单,但真正跑顺需要现场技术员对两个工段的参数都心里有数。
从趋势上看,未来几年汽摩配件的表面处理会越来越像“拼图游戏”——抛光打磨是基础,电镀负责强度,喷涂负责颜值与密封。谁能把这几块拼得严丝合缝,谁就能在降本增效的赛道上跑得更远。重庆作为汽摩产业重镇,配套企业确实该重视这股风向了。