汽摩配件表面处理新趋势:从抛光打磨到电镀喷涂的一体化方案
汽摩配件表面处理:一体化方案正在成为主流
在汽摩配件制造领域,表面处理早已不是“最后一道美容工序”,而是直接决定产品耐腐蚀性、耐磨性和外观质感的核心环节。过去,抛光打磨、电镀、喷涂往往由不同工序分散完成,工序间的转运、重复装夹不仅拉低效率,更让良品率难以突破90%的瓶颈。如今,行业正加速向一体化表面处理方案靠拢——从毛坯到成品,在同一产线内完成全流程处理。
一体化方案的三项关键技术突破
要真正实现“打磨—电镀—喷涂”的无缝衔接,核心在于解决三个层面的技术问题:
- 工艺衔接层:抛光打磨后的表面粗糙度需稳定控制在Ra0.4以下,否则电镀层易出现针孔;而喷涂前的电镀层若残留酸洗液,则会导致漆膜附着力下降。一体化产线通过连续式清洗和闭环PH监控,将工序间污染风险降低了70%以上。
- 自动化层:六轴机械臂配合视觉定位系统,可完成复杂曲面(如轮毂、排气管弯道)的仿形抛光,节拍时间较人工缩短40%。
- 环保层:新一代无铬电镀液与水性喷涂材料的组合应用,让废水处理成本下降约30%,同时满足GB 21900-2008排放标准。
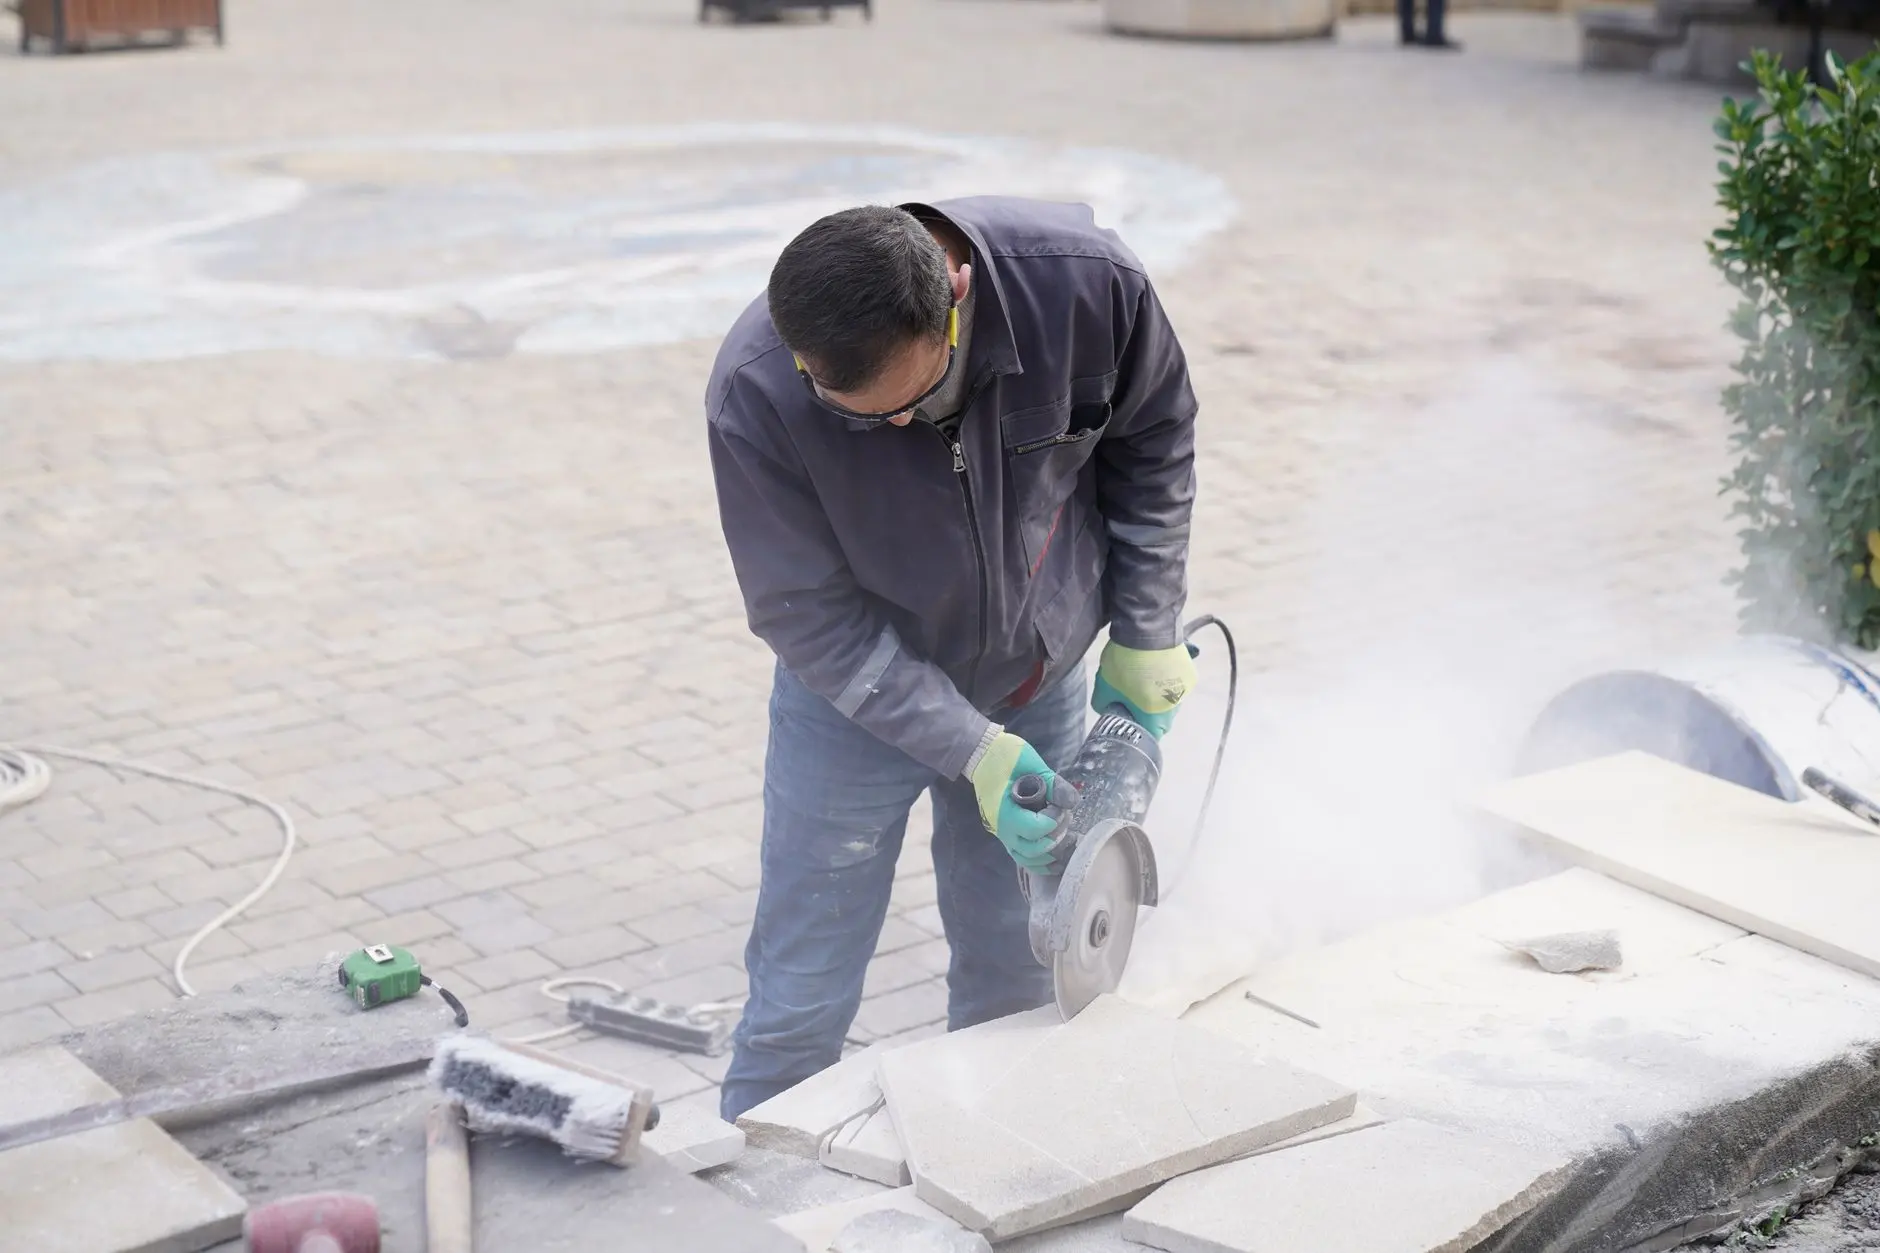
案例:某摩托车减震器外筒的产线升级
以一款常见的前减震器外筒为例,传统工艺需经三道外发加工:先由打磨厂完成外圆粗抛,再送电镀厂镀硬铬(厚度25-30μm),最后到喷涂厂做哑黑漆。整个周期约7天,工序间磕碰导致的返工率高达8%。
采用一体化方案后,产线布局改为“机器人打磨单元→环形电镀线→自动喷涂室→在线检测”的直线排布。抛光打磨环节使用陶瓷纤维轮+液体蜡,将表面粗糙度稳定在Ra0.2;随后直接进入垂直升降式电镀线,利用飞巴输送避免人工接触;喷涂则选用高固体分丙烯酸漆,膜厚60μm,硬度达2H。
实际运行数据显示:单件生产节拍从18分钟压缩至11分钟,一次合格率提升至96.5%,综合成本下降约22%。更关键的是,由于减少了工序间转运,表面微划伤问题几乎绝迹。
趋势判断:数据化与柔性生产是下一步
一体化方案并非简单的设备串联,其深层逻辑是工艺参数的数字化沉淀。例如,电镀槽液温度波动±1℃就会影响铬层微裂纹密度,而喷涂房湿度超过65%则易产生橘皮。重庆顺工巧精密模具有限公司在为客户设计产线时,专门引入MES系统实时采集各段工艺数据,通过SPC控制图自动预警异常,确保每批次产品参数可追溯。
另外,面对当前汽摩配件多品种、小批量的订单常态,产线需具备快速换型能力。我们的做法是采用快换夹具和可编程喷枪系统,使换型时间控制在15分钟以内,兼顾了批量效率和定制需求。
对于正在评估设备升级的制造企业,建议从自身产品族的共性特征出发,不必追求“大而全”。若以铝合金件为主,可优先集成抛光打磨与阳极氧化;若以钢制结构件为主,则电镀与喷涂的衔接更为关键。核心原则是让表面处理的每一道工序都为实现最终的产品性能服务,而不是各自为政。
