重庆顺工巧精密模具表面处理技术解析:提升电子产品外观品质的关键环节
表面处理:电子产品质感与可靠性的分水岭
消费电子产品的竞争,早已从单纯的硬件参数比拼,延伸到外观质感与触感体验的较量。一款模具的精度决定了产品的骨架,而表面处理则直接决定了它给人的第一印象——是温润如玉的哑光质感,还是冷峻闪耀的镜面光泽。对于重庆顺工巧精密模具有限公司而言,这不仅是美学问题,更是关乎产品耐腐蚀性、耐磨性与装配良率的工程命题。
在实际生产中,我们经常遇到这样的困境:模具CNC加工后的刀纹清晰可见,即便装配尺寸合格,但表面粗糙度Ra值徘徊在1.6μm以上,直接导致后续喷涂附着力不足,或者电镀层出现针孔。尤其对于铝合金、不锈钢及部分工程塑料件,抛光打磨不到位,后续所有工序都是徒劳。
从“肉眼可见”到“微观平整”:抛光打磨的技术底线
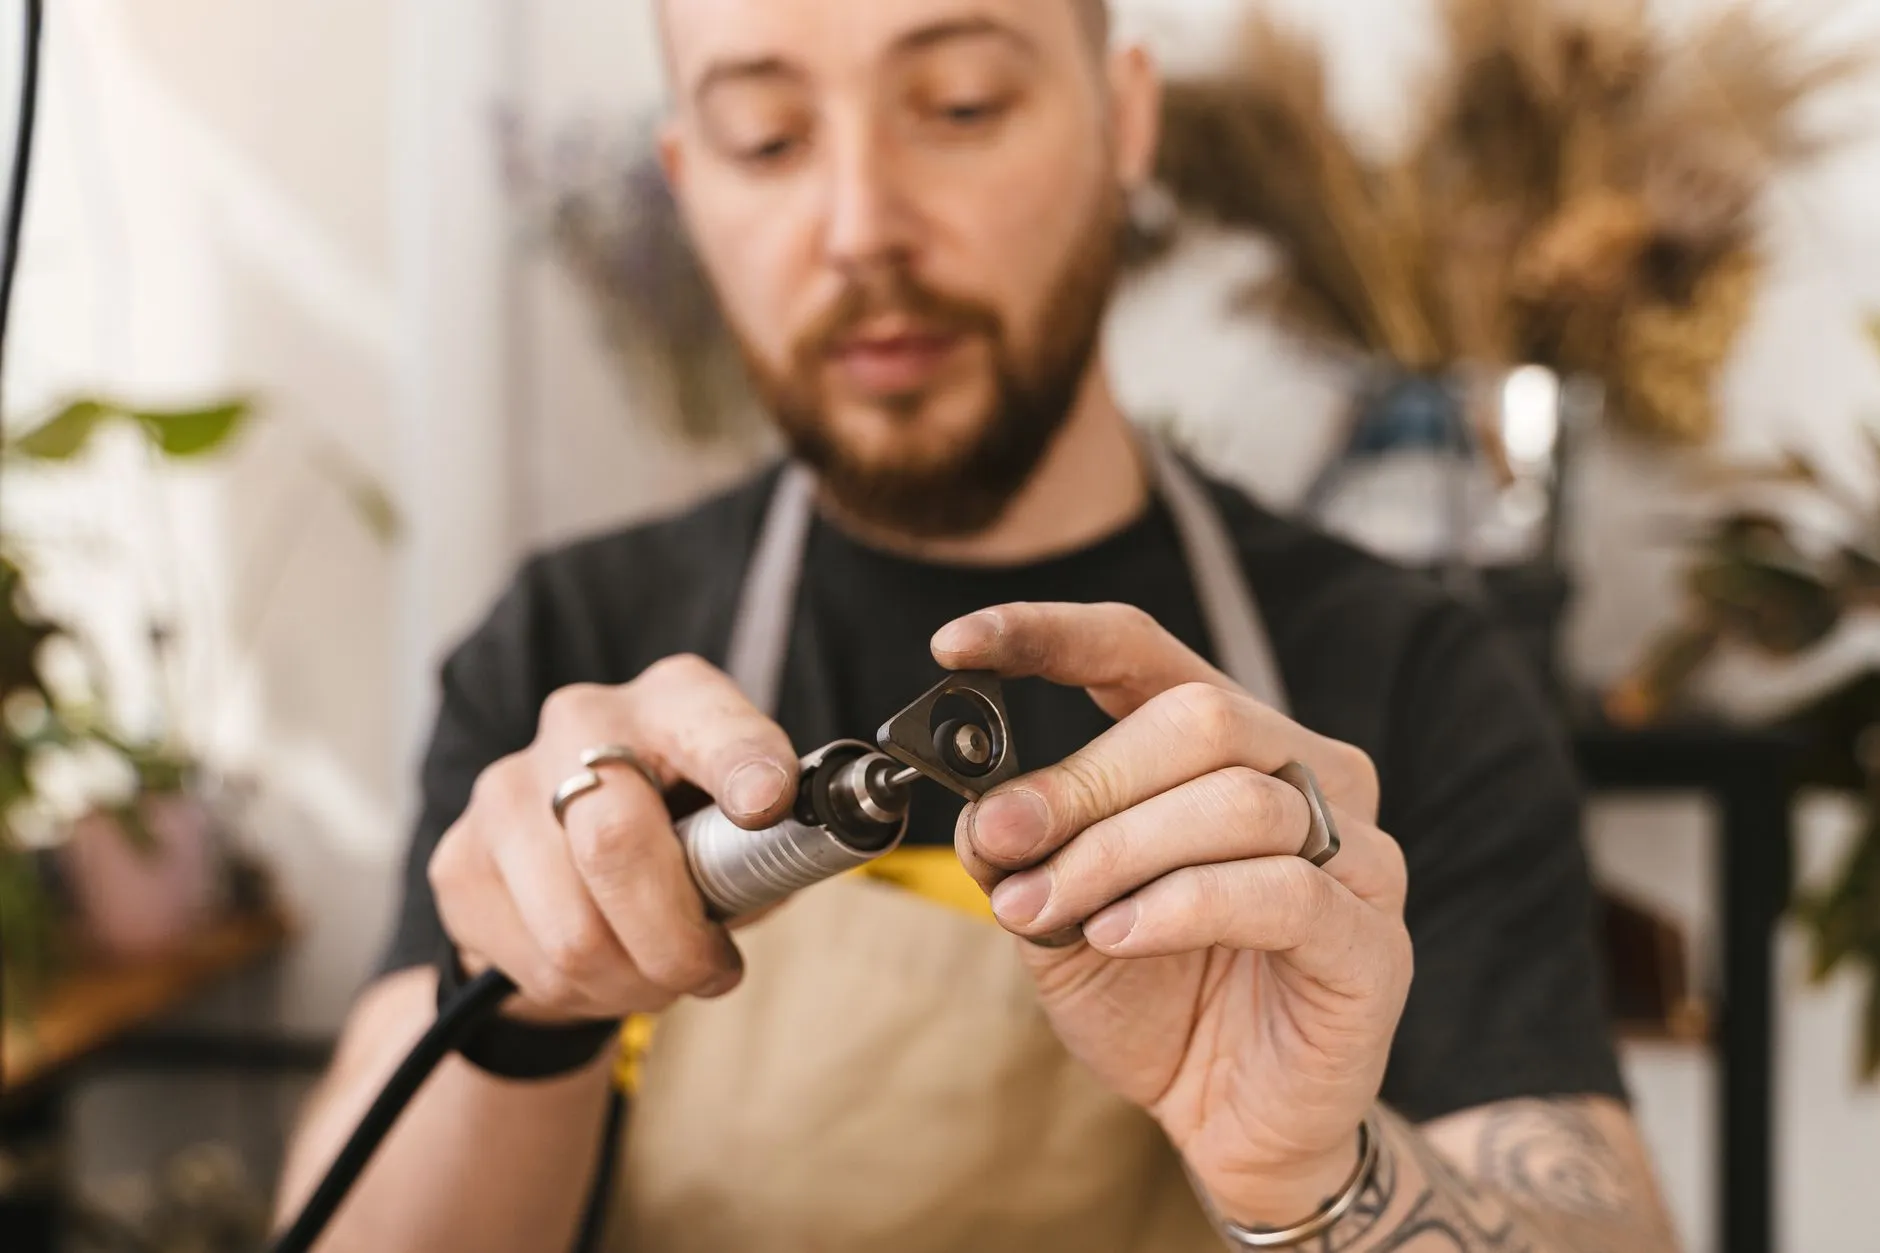
以我们服务过的某品牌TWS耳机充电仓为例,其外壳要求镜面效果且不能有丝毫橘皮纹。我们采用**多级油石推磨+羊毛轮抛光**工艺,将Ra值从初始的0.8μm逐步降至0.05μm以下。但这里有个容易被忽略的细节:抛光打磨的方向必须与脱模斜度保持一致,否则会产生细微的波浪纹,在电镀后会被无限放大。
- 粗抛阶段:使用400#~800#油石去除铣削残留层,单次进给量控制在0.01mm内。
- 精抛阶段:改用金刚石研磨膏(粒径3μm),配合气动偏心振动工具,确保压力均匀。
- 质检标准:采用60°光泽度仪检测,要求GU值>800才算合格。
电镀与喷涂:不是“覆盖”,而是“嫁接”
很多人误以为电镀只是给塑料件穿件金属外衣。实际上,电镀层的结合力取决于前处理的微蚀刻深度。我们常用的化学粗化工艺(如高锰酸钾+硫酸体系)能在ABS表面蚀刻出0.2-0.5μm的微观锚孔,这时化学镀镍层的结合力才能达到5N/cm以上。否则,后续的震动测试或高温高湿测试极易导致镀层起皮。
至于喷涂,难点在于膜厚的均匀性控制。针对3C产品外壳,我们采用机器人旋杯喷涂,将膜厚公差控制在±8μm以内。但更关键的是涂料粘度与稀释剂的匹配——在重庆夏季高温高湿环境下,必须调整溶剂挥发速率,否则漆膜表面会出现微观气泡,即俗称的“痱子”。
给结构设计工程师的三点实战建议
- 预留表面处理余量:电镀层厚度约15-20μm,喷涂膜厚约25-35μm,设计配合公差时必须扣除这些尺寸增量。
- 避免盲孔与深槽:深度比大于2:1的凹槽,抛光打磨工具无法触及,电镀液也难以充分交换,容易产生发黑或露底。
- 明确表面纹理方向:若需要拉丝或喷砂效果,务必在图纸上标注纹理走向,否则表面处理后的光泽度会因方向差异产生视觉色差。
在重庆顺工巧的生产车间里,我们坚持“每一道工序都有可量化的验收标准”。例如,电镀后必须通过48小时的盐雾试验(中性盐雾,5%浓度),喷涂件则要求100%的百格刀测试(3M胶带撕拉无脱落)。这些看似严苛的指标,最终换来的是客户在终端市场上的低退换货率。
表面处理不是孤立的末端工序,而是对模具设计、注塑成型、后加工工艺的协同反馈。当一款新产品还在DFM(可制造性设计)阶段,我们的工艺工程师就会介入,提前评估抛光打磨路径的可达性、电镀挂点的位置合理性。这种前置介入,往往能帮客户节省20%以上的试模改模费用。
未来,随着钛合金、液态金属等新材料在高端电子产品中的应用,表面处理技术将面临更多挑战。重庆顺工巧精密模具有限公司将持续投入在超声波辅助抛光、PVD复合镀膜等新工艺的研发上,力求让每一件产品,都能以最完美的表面状态交付到用户手中。这不仅是技术追求,更是对制造业匠心的一种坚守。