精密模具外观加工技术解析:顺工巧电镀喷涂与抛光打磨一体化服务流程
模具外观质量直接决定制品在终端的价值感知。在重庆顺工巧精密模具有限公司十余年的加工实践中,我们注意到一个高频痛点:许多客户将模具表面处理简单等同于“好看”,却忽略了它对脱模效率、耐腐蚀性乃至产品良率的结构性影响。当模具交付后出现细微橘皮纹、局部露底或镀层结合力不足时,问题往往回溯到前处理环节的粗糙与工序间的衔接断裂。
外观缺陷的根源:不止是设备问题
以汽车内饰件模具为例,其型腔面常采用先抛光打磨至Ra0.2μm以下,再进行多层电镀的工艺路线。但若抛光阶段使用的油石粒度跳跃过大(例如从400#直接跳到800#),会在基体表面留下深层划痕,后续电镀层不仅无法掩盖,反而会因镀层内应力集中而加速剥离。更隐蔽的是,模具深筋位、窄槽区域的打磨轨迹若未遵循单一方向,残留的交叉纹理在喷涂后会产生明显的光学衍射,直接导致注塑件外观报废。
基于此,顺工巧将表面处理定义为一条闭环链路:从基体修整、介质选择到镀层厚度梯度设计,每一步都需与模具的服役工况(温度、腐蚀介质、磨损频率)形成数据映射。我们不做孤立工序,而是提供一体化解决方案。
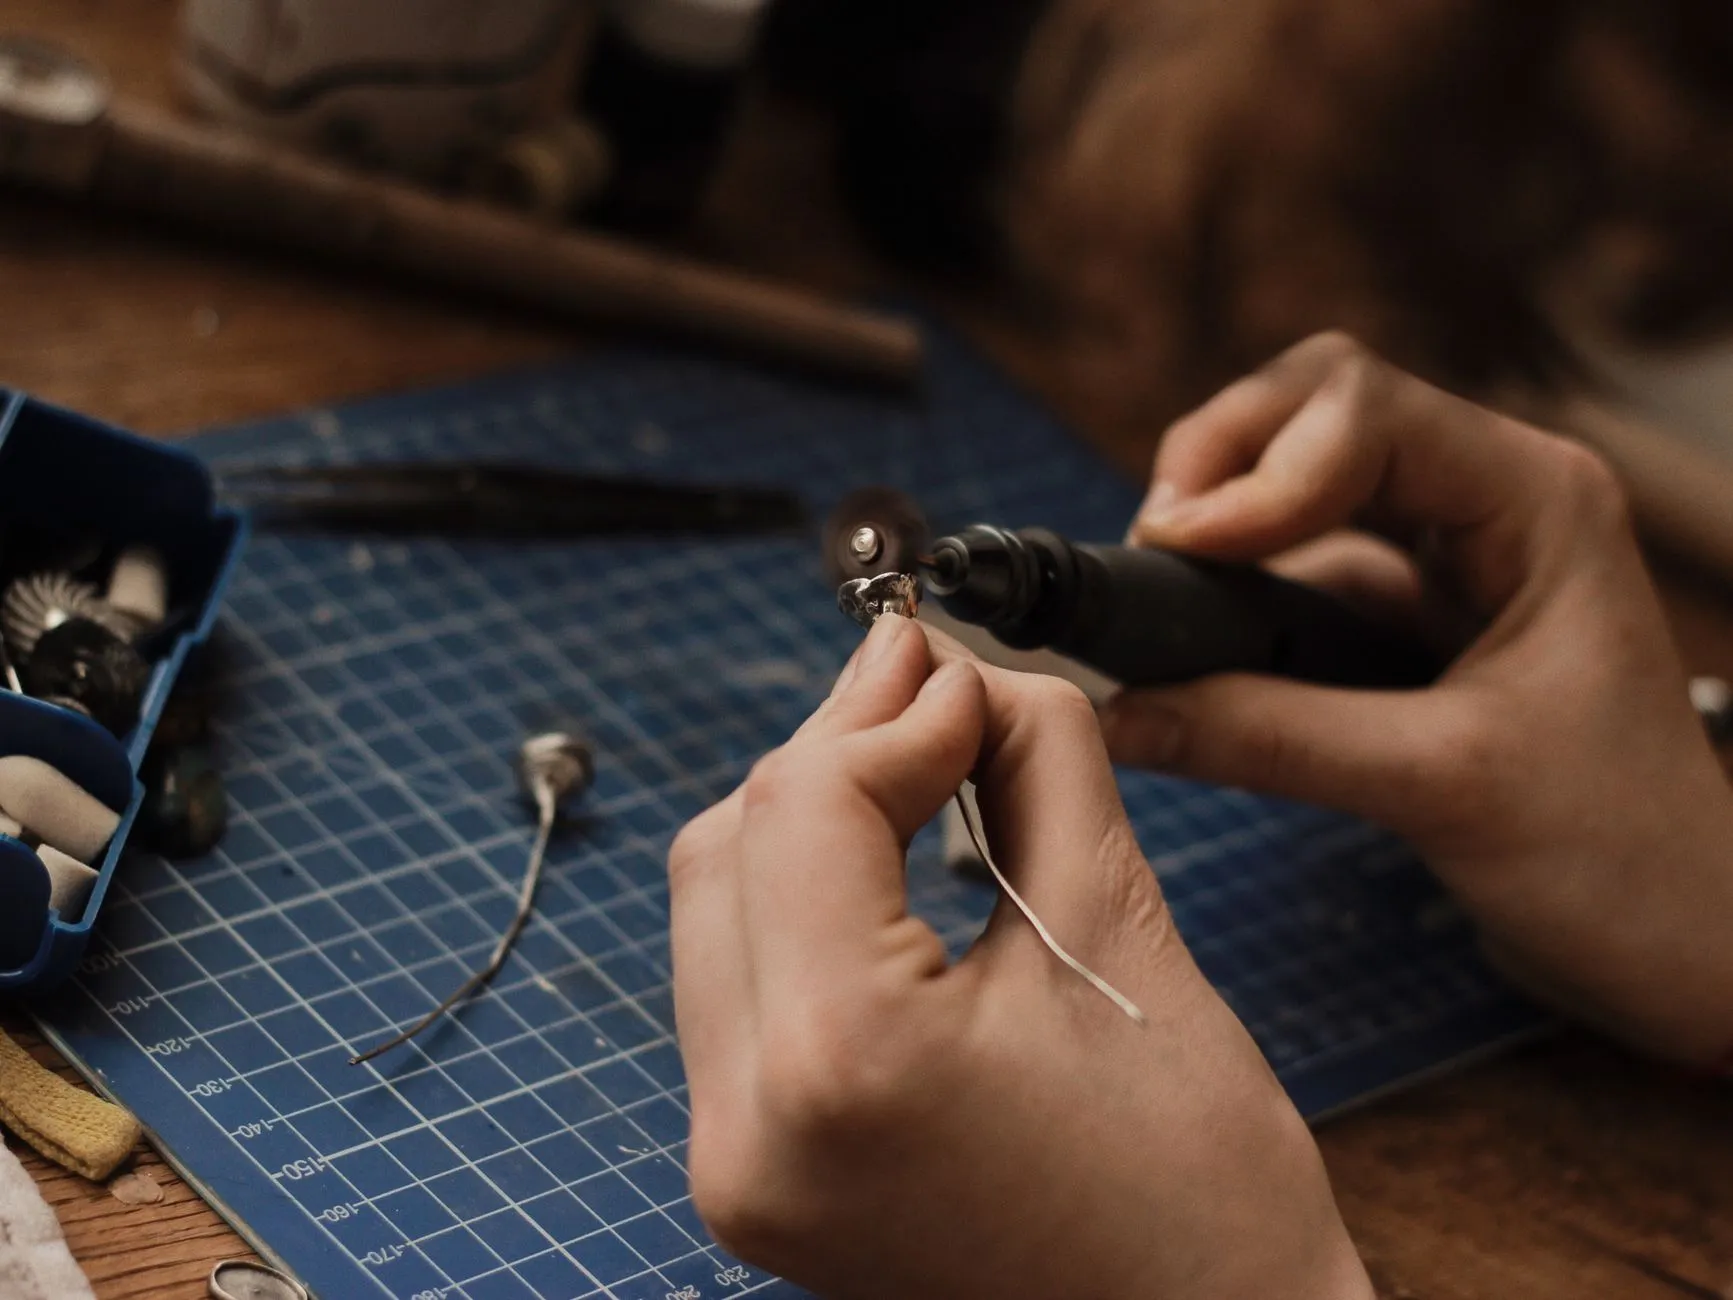
一体化流程:抛光打磨、电镀与喷涂的协同控制
在顺工巧的车间里,这套流程被拆解为可量化的标准动作。抛光打磨阶段,我们依据模具钢材硬度和形状复杂度,采用“粗抛(400#~600#)→半精抛(800#~1000#)→精抛(1500#以上)”的梯度策略,并辅以超声波检测残余应力分布,避免因过度打磨导致模具棱线塌角。对于镜面模具,最终抛光蜡的粒度会控制在0.5μm以下,同时保证表面粗糙度均匀性偏差不超过±0.01μm。
进入电镀环节,顺工巧重点把控的是前处理的活化质量与镀液温度波动。以硬铬电镀为例,我们通过挂具设计优化电流密度分布,使型腔与型芯的镀层厚度偏差控制在±3μm以内。针对高耐蚀需求的模具,则采用三层复合镀(镍+铜+铬),每层厚度需通过涡流测厚仪逐点记录,而非依赖经验估算。紧随其后的喷涂工序,并非简单覆盖,而是选择与镀层膨胀系数匹配的特种涂料,在恒温恒湿房内进行,涂层固化后需通过百格测试和盐雾试验双重验证。
- 关键防错点:电镀后若基体温度高于50℃即强制冷却,防止喷涂时涂层产生微观气泡。
- 常见误区:抛光打磨并非越亮越好,过于光滑的表面反而会破坏后续电镀层的机械咬合力。
实践建议:从加工参数到验收标准的落地
对于正在评估表面处理供应商的制造企业,建议关注三点。其一,要求对方提供每道工序的过程检验记录,尤其是抛光打磨后的表面轮廓仪报告与电镀后的膜厚分布图;其二,确认喷涂前是否进行等离子清洗,这直接影响涂层附着力能否达到5B等级;其三,在试模阶段就要用与实际量产相同的注塑参数来验证表面质量,而非使用低速低压的“温柔”条件。
顺工巧在交付前会为客户提供一份完整的工艺参数卡,包含各槽液浓度、抛光耗材型号、涂层固化曲线等可追溯数据。这并非额外服务,而是确保后续模具维护时,客户或第三方能精准复现工艺状态。
表面处理看似是模具制造的最后一道工序,实则是决定模具寿命与产品档次的核心战场。重庆顺工巧精密模具有限公司通过将抛光打磨、电镀与喷涂进行深度耦合,让每一条纹理、每一微米镀层都服务于模具的最终性能。我们相信,只有把工序间的隐性损耗显性化,才能让模具在高速量产中保持稳定表现,这正是精密制造的价值所在。