重庆顺工巧精密模具表面处理服务流程及技术标准解析
在精密模具制造链条中,表面处理往往决定了最终产品的寿命与良率。重庆顺工巧精密模具有限公司深耕模具行业十余年,将抛光打磨、电镀与喷涂三大核心工序整合为标准化服务流程,确保每套模具的镜面度、硬度及耐腐蚀性均能匹配客户严苛的工况要求。今天,我们以实际产线数据为蓝本,拆解这套完整的表面处理服务体系。
一、前期评估与预处理:决定后续工序的成败
任何模具在进入表面处理车间前,都必须经过三维扫描与粗糙度仪检测。我们会对模具基材的原始表面状态(如线切割纹路、铣削刀痕)进行分级,并据此制定差异化的工艺路线。预处理环节通常包含除油、去应力退火与喷砂三步——其中喷砂压力严格控制在0.4-0.6MPa,砂粒目数依基材硬度选取,避免因过度冲击导致薄壁区域变形。这一步看似基础,却直接影响后续抛光打磨的去除量控制与涂层附着力。
关键指标:表面粗糙度Ra值
预处理后,我们要求基体表面粗糙度稳定在Ra 0.8μm以下,否则后续电镀层极易出现针孔或结合力不足。对于型腔复杂的模仁,这一阶段通常需要人工修整配合超声波清洗,耗时占比约达总工时的15%。
二、核心工序的工艺参数与执行标准
表面处理并非单一技术的堆叠,而是抛光打磨、电镀、喷涂三者按逻辑顺序的协同作战。以一套汽车连接器模具为例,其工艺路径如下:
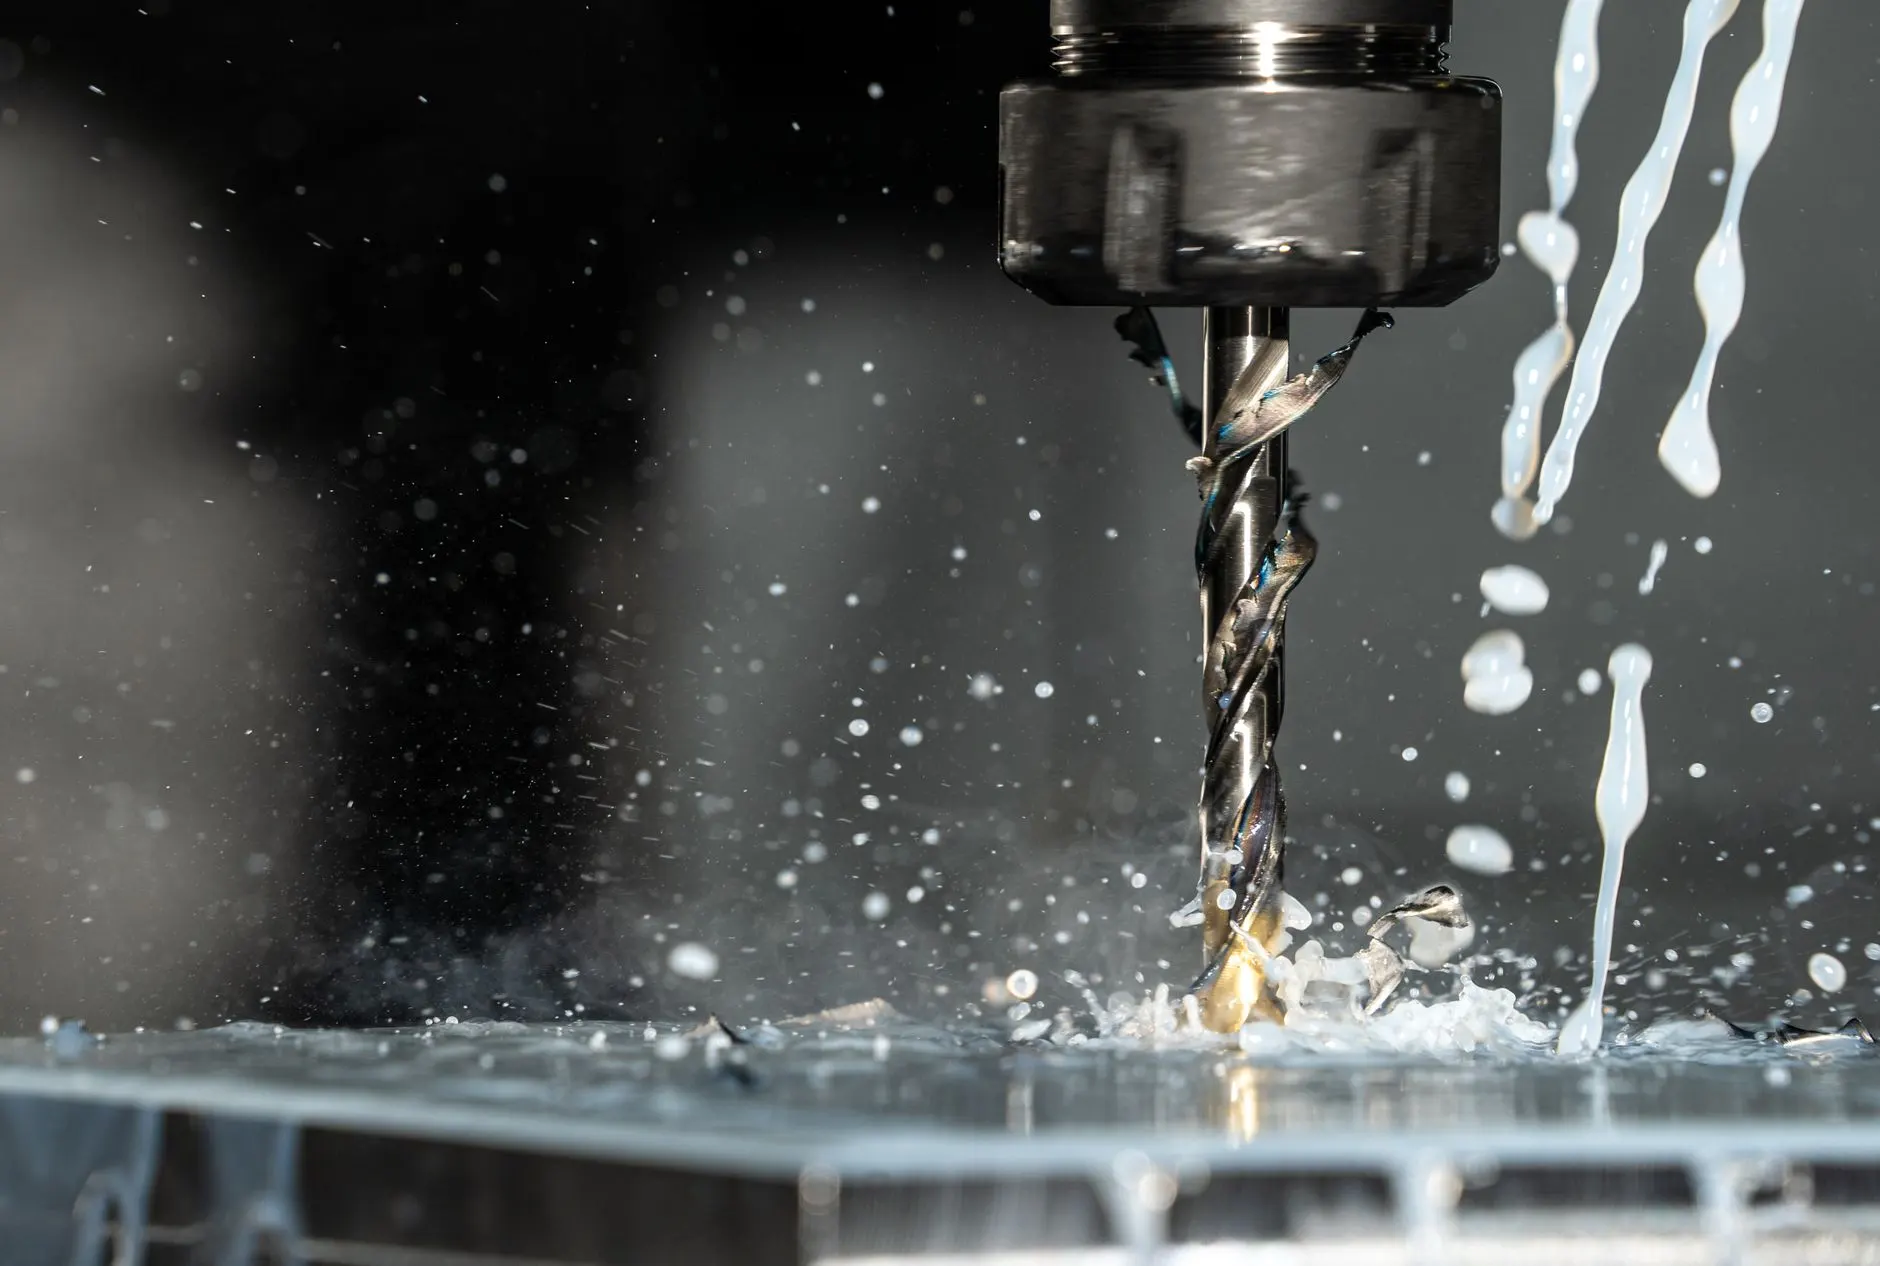
- 抛光打磨(粗抛→精抛):采用羊毛轮配合金刚石研磨膏,逐步将粗糙度从Ra 0.4μm降至Ra 0.025μm以下。针对深腔位,我们使用气动往复式抛光机,转速控制在8000-12000rpm,避免局部过热产生橘皮组织。
- 电镀(硬铬或化学镍):镀铬层厚度设定为15-25μm,硬度可达HV 900以上。电镀液温度维持在55±2℃,电流密度为40A/dm²,确保镀层均匀性误差不超过±2μm。
- 喷涂(特氟龙或陶瓷涂层):在镀层基础上进行功能性喷涂,涂层厚度控制在25-40μm,固化温度依据粉末特性设定为320-380℃。此环节重点解决脱模性及耐化学腐蚀问题。
每道工序之间均设置了2小时以上的时效静置,用以消除内应力,防止后续加工出现微裂纹。我们的技术团队会为每批次模具留存完整的工艺参数记录表,实现全流程可追溯。
三、典型应用案例:高光镜面模具的交付
2024年三季度,我们为某医疗器械客户加工一套PMMA光学透镜模具。该模具对表面要求极高,不允许任何细微划痕。通过优化抛光打磨路径策略——将传统手工抛光的交叉纹理改为单向有序运动,配合离子束辅助清洗,最终将表面粗糙度稳定控制在Ra 0.008μm,电镀层结合力经百格测试达到5B级。客户在连续注塑5000模次后,仍未出现粘模或镀层剥落现象。
四、验收与质保体系
成品出厂前,我们执行三道独立检测:外观目视检查(放大10倍)→ 硬度抽检 → 盐雾试验(中性盐雾≥48小时)。唯有全部达标,方可随附检测报告发货。对于表面处理后的模具,我们承诺在正常使用工况下提供12个月的质量保证期,期间若出现非人为因素导致的镀层起泡或涂层脱落,将免费返修。
精密制造没有捷径,每一微米的平整度都来自工艺纪律的严格执行。重庆顺工巧精密模具有限公司愿意成为你模具寿命与品质的坚实后盾。若你在模具表面处理方面遇到具体技术瓶颈,欢迎随时与我们技术部沟通探讨。